煤气化装置余热回收系统设计优化与能效提升方案
在不少煤化工企业的实际运行中,煤气化装置的余热回收系统长期处于"设计有余、运行不足"的状态。洗涤塔出口粗煤气温度偏高、废热锅炉副产蒸汽品位不稳定、部分低温位热量直接经循环水站散失——这些现象在固定层和流化床气化路线上尤为常见。问题并非出在单一设备,而是系统集成与工况匹配出了偏差。
一、余热回收效率偏低的根源在哪
深入排查会发现三类共性问题。其一是热量分级不合理:高温显热、中温冷凝热与低温显热未按品位梯级利用,导致高品位热量被降级使用。其二是工况波动未纳入设计边界:固定层气化炉因炉箅布风不均、风机负荷调整频繁,粗煤气流量和温度波动可达±15%,而余热锅炉按稳态设计,换热面频繁偏离高效区。其三是积灰与露点腐蚀制约了排烟温度的下限,水煤浆气化路线中飞灰粘附性强,粉煤气化则需警惕酸性气体露点。
这些问题的本质,是余热回收系统与气化岛、除尘净化单元之间缺乏协同设计思维。空分装置的富氧气化参数变化、型煤配比调整,都会向下游传导热量波动。
二、技术解析:分级回收与参数匹配
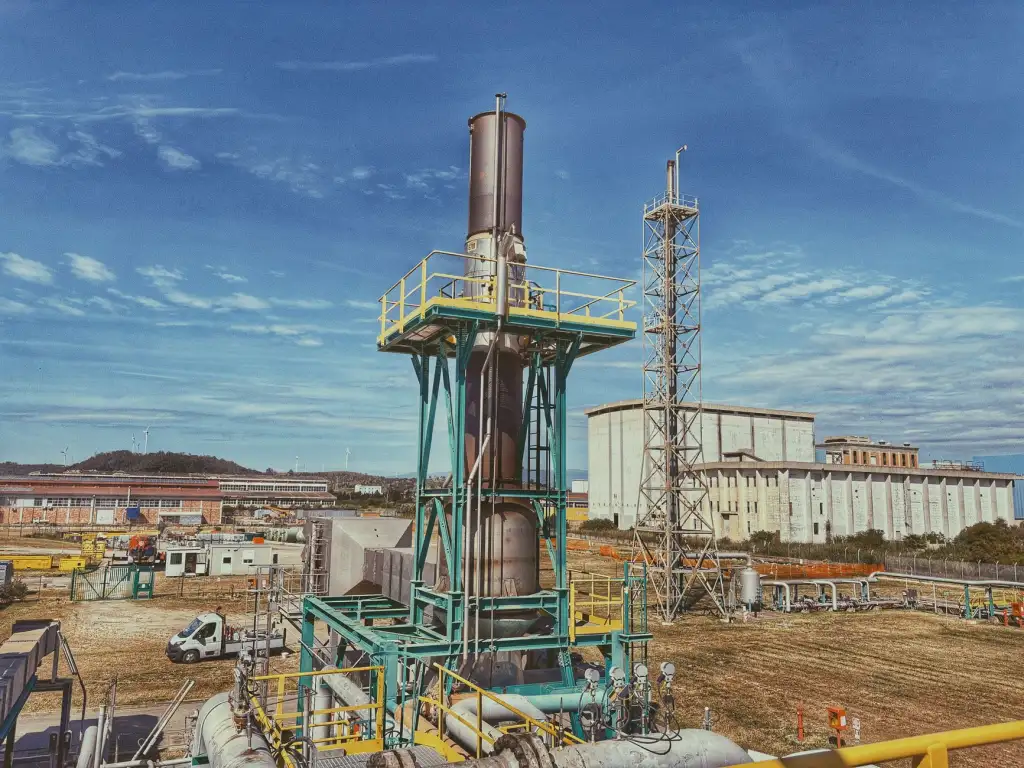
优化方向应围绕"温度对口、梯级利用"展开。高温段(800℃以上)优先采用辐射式废热锅炉回收,产出中压蒸汽驱动透平或供变换工段;中温段(200~400℃)通过对流换热面预热锅炉给水或脱盐水;低温段(80~200℃)则可考虑吸收式热泵或暖风器回收,替代部分低压蒸汽消耗。
- 换热面设计:针对含尘粗煤气,采用螺旋翅片管或膜式壁结构,并设置蒸汽吹灰与声波清灰组合方案,吹灰周期依据压差在线判断而非固定时间。
- 材料选型:低温段换热管优先选用ND钢或搪瓷管,壁温控制在酸露点以上15~20℃,兼顾防腐与换热效率。
- 自动控制介入:将余热锅炉汽包水位、排烟温度与气化炉负荷信号联锁,通过DCS实现给水调节阀与风机变频的协同响应,减少人工干预滞后。
三、不同气化路线的对比与取舍
固定层气化装置余热品位相对集中,但烟气含尘与焦油成分复杂,宜走"辐射+对流"两级布置;水煤浆气化粗煤气水汽含量高、冷凝热占比大,适合配置冷凝液闪蒸回收系统;粉煤气化则以高温显热为主,废热锅炉的大型化与防磨损设计是关键。富氧气化条件下,单位产气量下降但CO浓度提升,余热回收的蒸汽产出与变换用汽需重新平衡。造气网在多个项目服务中发现,忽视路线差异的"通用型"余热方案,往往投运半年后即出现效率衰减。
值得关注的是,液化与下游合成环节对蒸汽参数的稳定性要求苛刻,余热回收系统的蓄热与调节能力应纳入全厂蒸汽平衡统筹。除尘单元的排烟温度若能与余热回收耦合,还可进一步压降系统能耗。
四、可落地的优化建议
- 建立余热资源台账,按品位、流量、连续性三个维度量化可回收量,避免"大马拉小车"。
- 将气化炉负荷波动曲线作为余热设备选型的输入条件,换热面积预留10%~15%裕量并配置旁路调节。
- 引入在线积灰监测与智能吹灰策略,结合自动控制平台实现按需清灰。
- 定期开展余热系统能效标定,重点关注排烟温度、蒸汽干度与换热端差三项指标。
煤气化技术的能效提升,从来不是单点设备的升级,而是热力系统与工艺工况的深度咬合。造气网持续跟踪各气化路线的余热回收实践,相关技术资料与案例可在造气网产品与技术中心查阅交流。