煤化工企业余热回收系统设计如何提升造气综合能效
合成氨、甲醇等煤化工装置的造气工段,能耗通常占全厂总能耗的60%以上。很多企业把注意力集中在煤气化工艺选型上,却忽视了一个现实:即便采用先进的粉煤气化或水煤浆技术,余热回收系统设计不到位,综合能效照样上不去。问题出在哪?
被低估的余热损失
以固定层造气炉为例,吹风气带出的显热、上行煤气降温释放的热量、灰渣物理热,三项加起来可占造气输入能量的15%—25%。不少中小型装置仍在使用老式废热锅炉,副产蒸汽压力波动大,除尘效果差,换热面结垢后传热效率急剧下降。更关键的是,余热回收与气化炉操作之间缺乏联动,自动控制水平低,导致回收系统经常在非设计工况下运行。
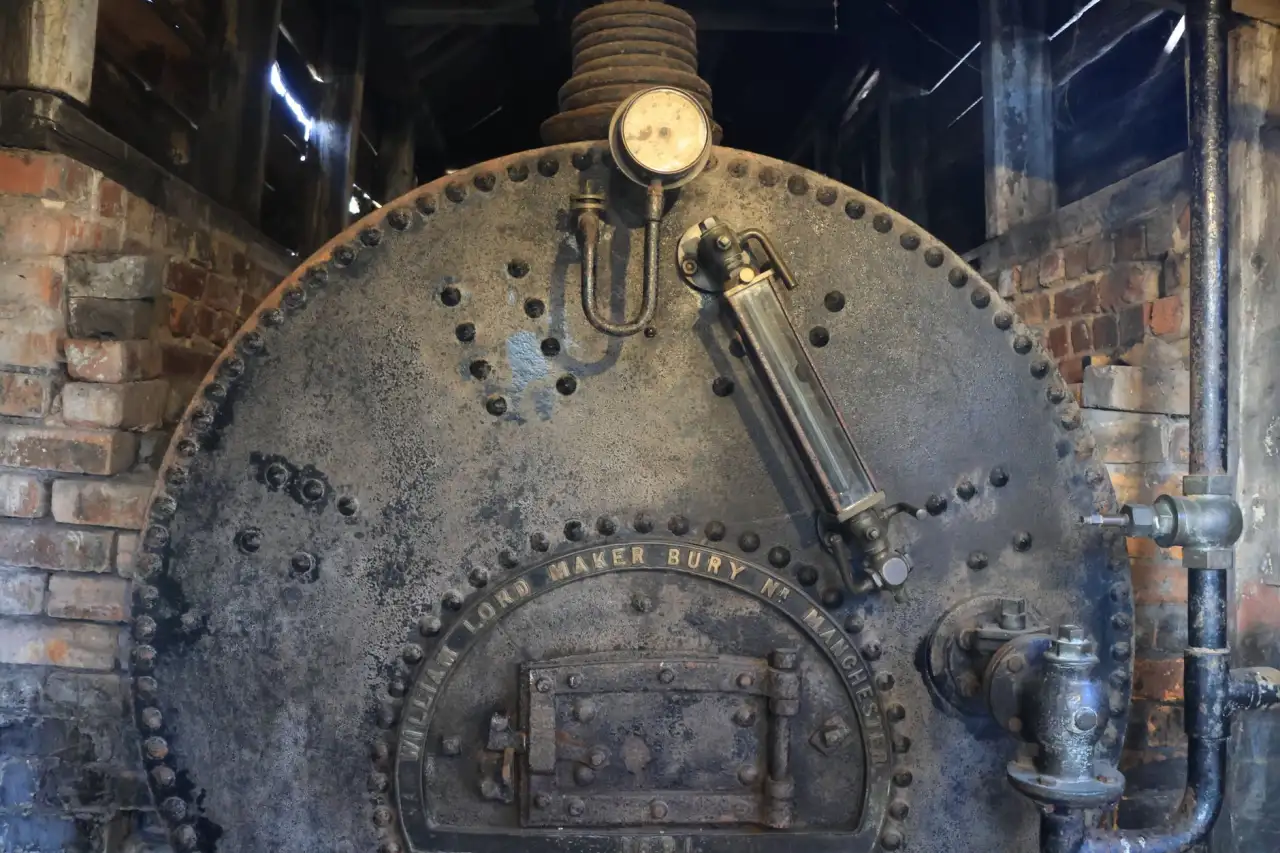
余热回收系统的核心技术环节
一套高效的余热回收系统,需要从三个层面做系统设计:
- 热量分级匹配:高温段(>600℃)优先用于产生中压蒸汽,供空分或变换工段使用;中温段(200—600℃)可预热锅炉给水或助燃空气;低温段则考虑供暖或制冷。
- 换热器选型与防磨防腐:针对粉煤气化的高尘特性,热管换热器和翅片管束比光管更适用,但需控制烟气流速在8—12m/s,避免冲刷磨损。
- 系统集成与调控:将余热回收纳入全厂蒸汽平衡,通过DCS实现与风机、汽包液位、排污率的协同调节。
值得关注的是,富氧气化工艺因氮气含量低,上行煤气热值高、显热大,余热回收的边际效益比空气气化更显著。而型煤替代块煤后,炉膛透气性变化会影响炉箅布风,进而改变出口煤气温度分布,余热回收设计必须同步调整。
实践中的几个关键参数
根据造气网技术团队对多个改造项目的跟踪,以下参数对能效提升最为敏感:
- 废热锅炉排烟温度每降低20℃,造气综合能效可提升约1.2%;
- 副产蒸汽压力稳定在1.6—2.5MPa时,空分压缩机透平效率最优;
- 采用激冷+废热锅炉组合流程,除尘后煤气温度控制在35—45℃,有利于后续液化或脱硫工段运行。
从能效视角重新审视造气系统
煤气化技术的进步不能只盯着冷煤气效率。对于已投产装置,余热回收系统的优化改造往往投资回收期更短——典型项目12—18个月即可收回成本。造气网建议企业先做一次全厂余热平衡测试,摸清各温位热源的流量和品质,再决定是上ORC发电、还是并入蒸汽管网。把余热回收当作造气系统的一个有机环节来设计,而不是事后补丁,综合能效提升的空间远比想象中大。