型煤制气工艺中除尘与余热回收系统的集成应用案例分析
在型煤制气生产线上,除尘与余热回收往往被当作两个独立单元来设计,结果就是系统阻力高、热效率低、维护成本居高不下。实际上,将这两套系统集成优化,能显著改善煤气化过程的整体经济性。本文结合造气网近期调研的多个固定层气化炉改造案例,拆解集成应用的关键技术点。
一、集成系统的工艺逻辑
型煤在固定层气化炉内经过干燥、干馏、还原、氧化四层反应,出口粗煤气温度通常在450-550℃之间,夹带大量飞灰和焦油雾。传统做法是先经过旋风除尘器再进余热锅炉,但粉尘在高温段黏结性强,容易堵塞换热面。集成方案的核心在于“先调质、再分级、后回收”:在气化炉出口设置高温预除尘段,利用惯性分离脱除粒径大于50μm的颗粒,再通过喷入少量蒸汽或循环水调质,降低飞灰黏性,最后进入余热回收段。
这一逻辑对炉箅结构和风机选型也提出了新要求——炉箅布风均匀性直接影响飞灰含碳量,而引风机压头需覆盖集成系统新增的阻力降。
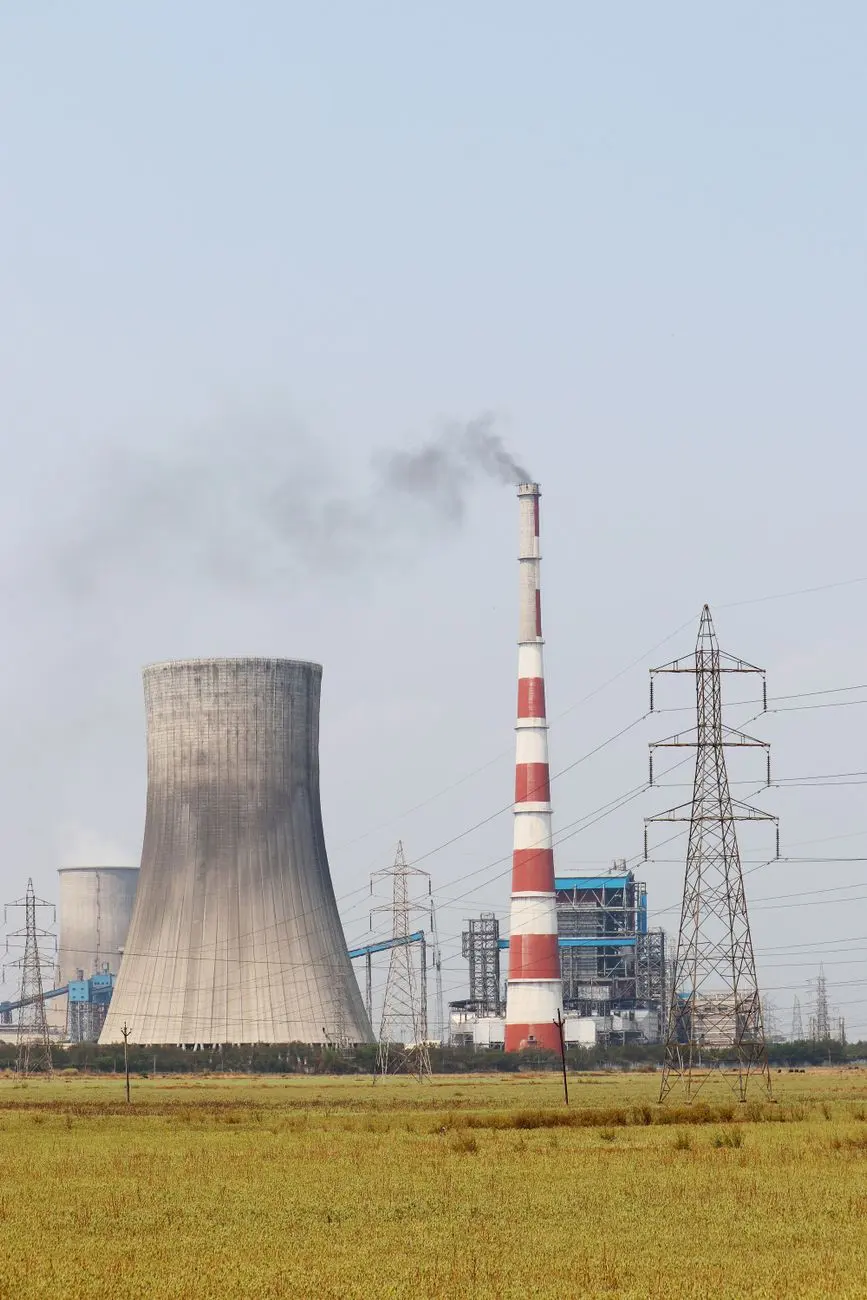
二、关键设备配置与参数控制
以某年产10万吨合成氨的型煤制气装置为例,其集成系统配置如下:
- 高温旋风除尘器:入口温度≤550℃,分离效率≥85%,内衬耐磨浇注料,防结露
- 余热锅炉:采用双压立式结构,产1.6MPa饱和蒸汽,排烟温度控制在180-200℃
- 自动控制:以出口煤气温度为主控变量,联动喷水调质阀和旁路烟道挡板
运行数据显示,集成后系统总阻力降低约1.2kPa,余热回收率提升至72%以上,年副产蒸汽效益超过180万元。值得注意的是,当型煤热稳定性差时,飞灰碳含量会明显上升,此时应适当降低余热锅炉烟气流速,避免磨损加剧。
三、常见问题与应对策略
实际运行中,最突出的问题是余热回收段积灰和露点腐蚀。前者多发生在管束迎风面,建议配置声波吹灰器或燃气脉冲吹灰,频率根据压差自动调整;后者则需严格控制排烟温度高于烟气露点15℃以上。对于采用富氧气化或粉煤气化工艺的装置,烟气中水蒸气分压更高,露点温度可能达到130℃以上,设计时务必留足余量。
另一个容易被忽视的细节是除尘灰的处置。集成系统收集的细灰含碳量若高于15%,可返回型煤配料工序再利用,但需注意对型煤强度的影响。造气网在多个项目中建议用户增设灰仓惰性气体保护,防止细灰自燃。
从行业趋势看,无论是水煤浆还是粉煤气化路线,余热回收与除尘的耦合设计都在向模块化、智能化方向发展。将换热面分区可调、吹灰程序与自动控制系统深度联动,已成为新建装置的标准配置。对于存量固定层气化炉,优先改造高温预除尘段和余热锅炉旁路,往往能以较低投资获得可观的节能收益。
型煤制气的竞争力,很大程度上取决于这些“辅助系统”的精细程度。把除尘和余热回收当作一个整体来优化,比单独追求某一项指标更务实。更多煤气化技术案例与设备选型数据,可关注造气网产品与技术中心后续更新。