煤气化余热回收系统设计方案及自动化控制仪表的选型建议
在合成氨、甲醇及焦炉煤气领域,煤气化装置的能耗大头往往不在气化炉本身,而在高温粗煤气的显热浪费上。无论是固定层间歇气化还是水煤浆、粉煤气化连续气化,离开气化炉的粗煤气温度普遍在200℃至900℃之间,直接水洗降温不仅浪费热能,还增加了后系统除尘与液化的负荷。一套匹配工况的余热回收系统,配合精准的自动控制仪表选型,往往能让综合能耗下降5%~8%。
余热回收系统设计:从热力学匹配入手
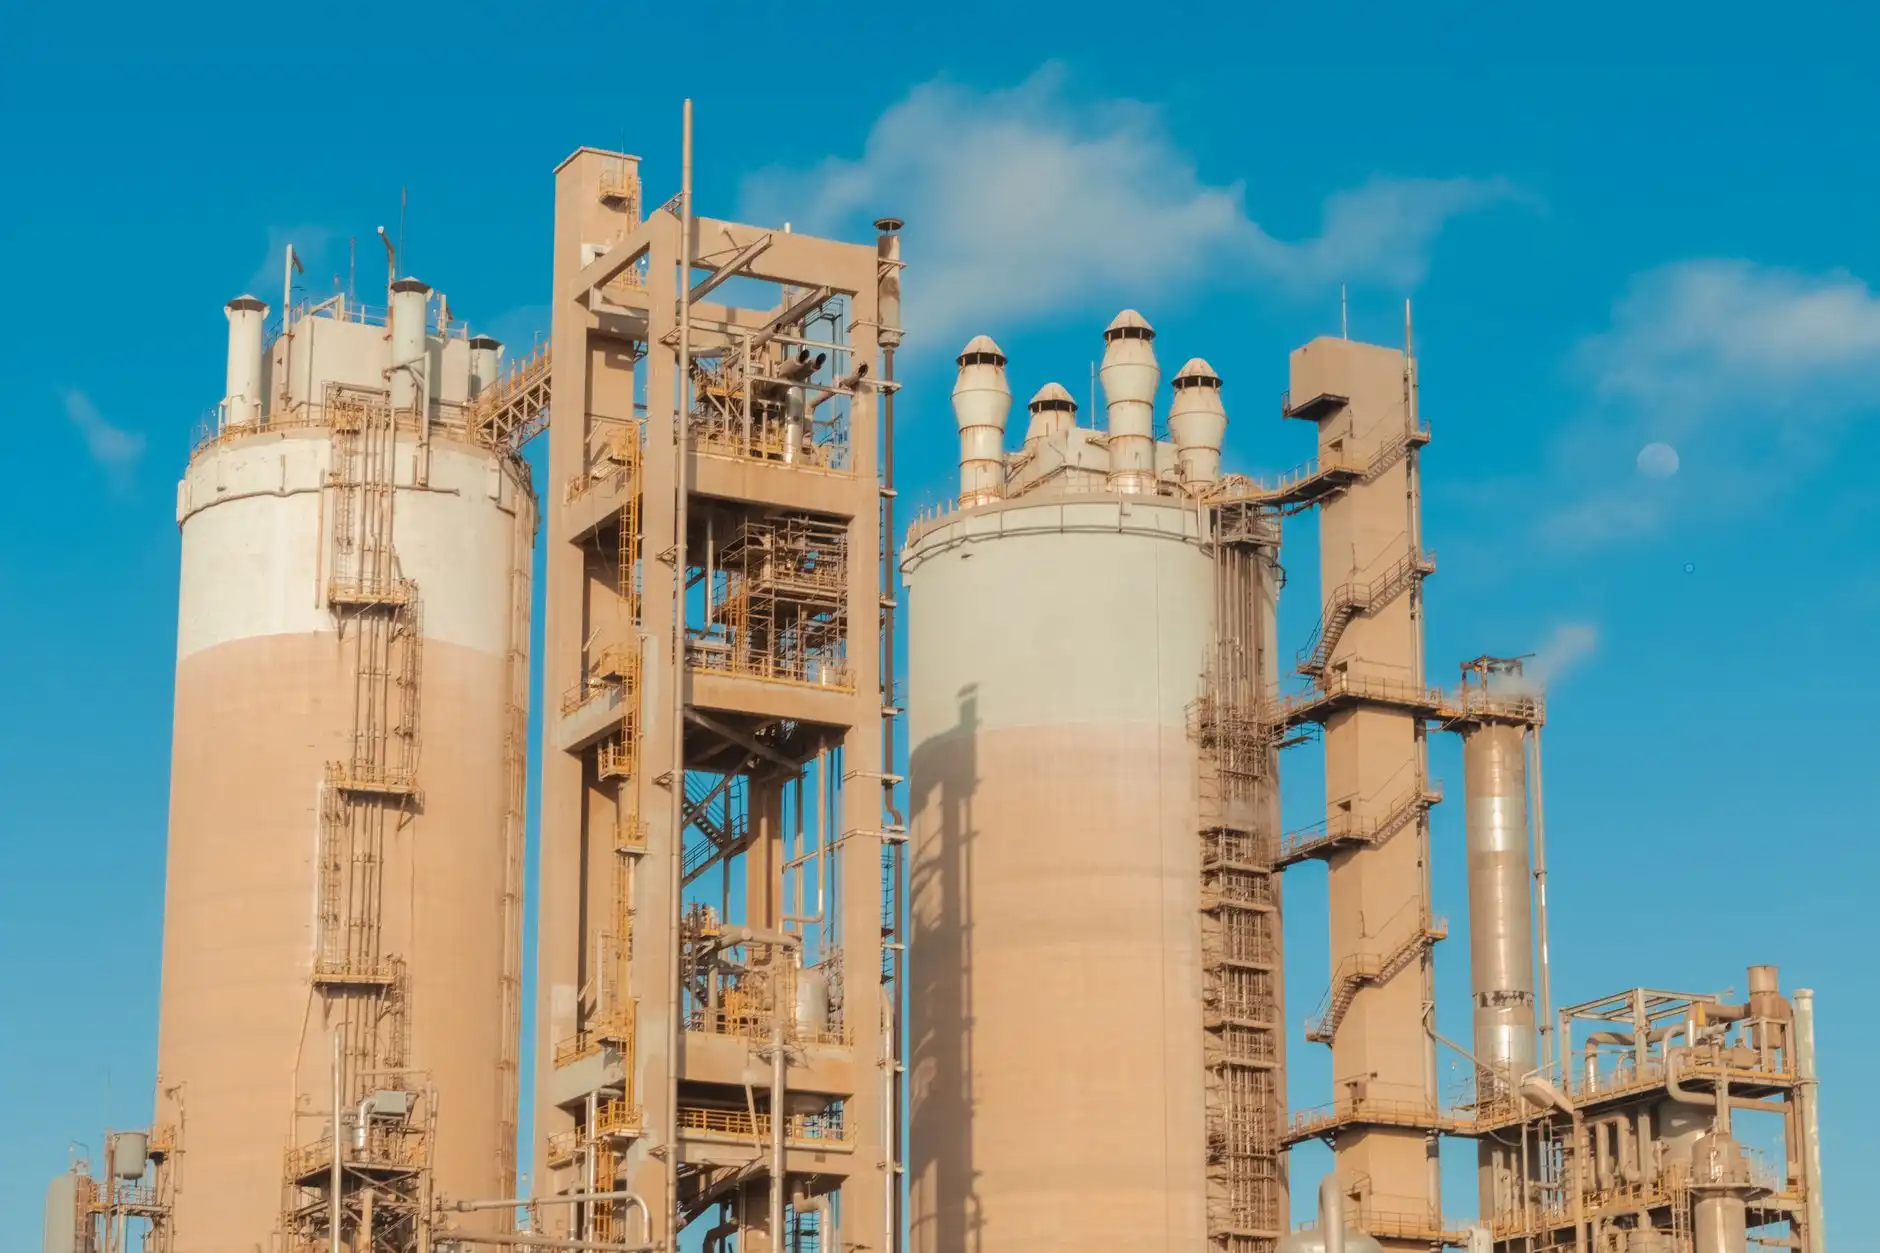
设计余热回收方案,不能只看煤气温度这一个参数。对于固定层造气炉,上行煤气与下行煤气的温度、含尘量、焦油含量差异巨大,若采用单一废热锅炉回收,积灰和露点腐蚀问题会在两周内暴露。工程上更推荐分体式设计:高温段(>450℃)采用火管废热锅炉产中压蒸汽,低温段(200~450℃)采用热管换热器预热软水或脱盐水。对于水煤浆气化与粉煤气化,粗煤气含尘量高但无焦油,可优先考虑辐射式废热锅炉,配合除尘单元前置,减少对流受热面的磨损。
自动化控制仪表选型:别让仪表成为短板
余热回收系统的稳定性,七成靠仪表。选型时需重点关注以下三类:
- 温度检测:高温段优先选用铂铑热电偶(B型或S型),保护套管材质选刚玉或碳化硅,壁厚不低于8mm。低温段可用铠装Pt100,但需加防磨损涂层。
- 流量与液位:汽包液位建议采用双室平衡容器+差压变送器方案,精度控制在±1.5%以内。给水流量计选电磁流量计时,务必确认介质电导率满足要求,否则改用涡街流量计。
- 压力与氧含量:汽包压力取压管必须带冷凝罐和隔离阀。若涉及富氧气化工艺,氧含量分析仪需选用磁氧式或激光式,避免氧化锆探头在还原性气氛中失效。
数据对比:不同气化工艺的余热回收效率
以日产500吨合成氨的装置为例,固定层造气炉余热回收系统(含风机变频与炉箅转速联动)吨氨可回收蒸汽约0.6~0.8吨;水煤浆气化配套辐射废热锅炉,吨氨回收蒸汽可达1.1~1.3吨;粉煤气化因操作温度更高,余热回收潜力最大,吨氨可回收1.4~1.6吨中压蒸汽。但要注意,回收效率越高,对空分单元供氧稳定性与自动控制响应速度的要求也越苛刻。仪表响应时间超过3秒,汽包虚假液位就可能触发联锁停车。
可执行的优化建议
如果你正在运行或改造一套煤气化余热回收系统,不妨从这三步入手:第一,用热力学仿真软件(如Aspen Plus)重新核算副产蒸汽的品位与用量,避免高品位蒸汽被用于除氧器或伴热等低价值场景;第二,将汽包三冲量控制逻辑从传统PID升级为前馈-反馈复合控制,把给水阀响应时间压缩到1秒以内;第三,每季度对高温段测温元件进行在线校验,防止热电偶漂移导致超温爆管。
造气网在服务多家氮肥与甲醇企业的过程中发现,余热回收系统的投资回收期通常不超过18个月,但前提是自动控制仪表选型与工艺包深度耦合。忽视仪表细节,再好的热力学设计也会退化成频繁停车的麻烦源。想获取更多煤气化技术的实操案例与仪表选型清单,可关注造气网产品与技术中心的后续更新。