煤化工企业余热回收系统在造气工段中的应用与液位自动控制实践
在合成氨与甲醇生产中,造气工段的能耗占比通常超过55%,而吹风气、上行煤气及下行煤气的显热若未加回收,吨氨综合能耗将增加约0.8~1.2GJ。围绕煤气化系统的余热梯级利用,已成为企业降本增效的关键抓手。
余热回收在造气系统的典型布置
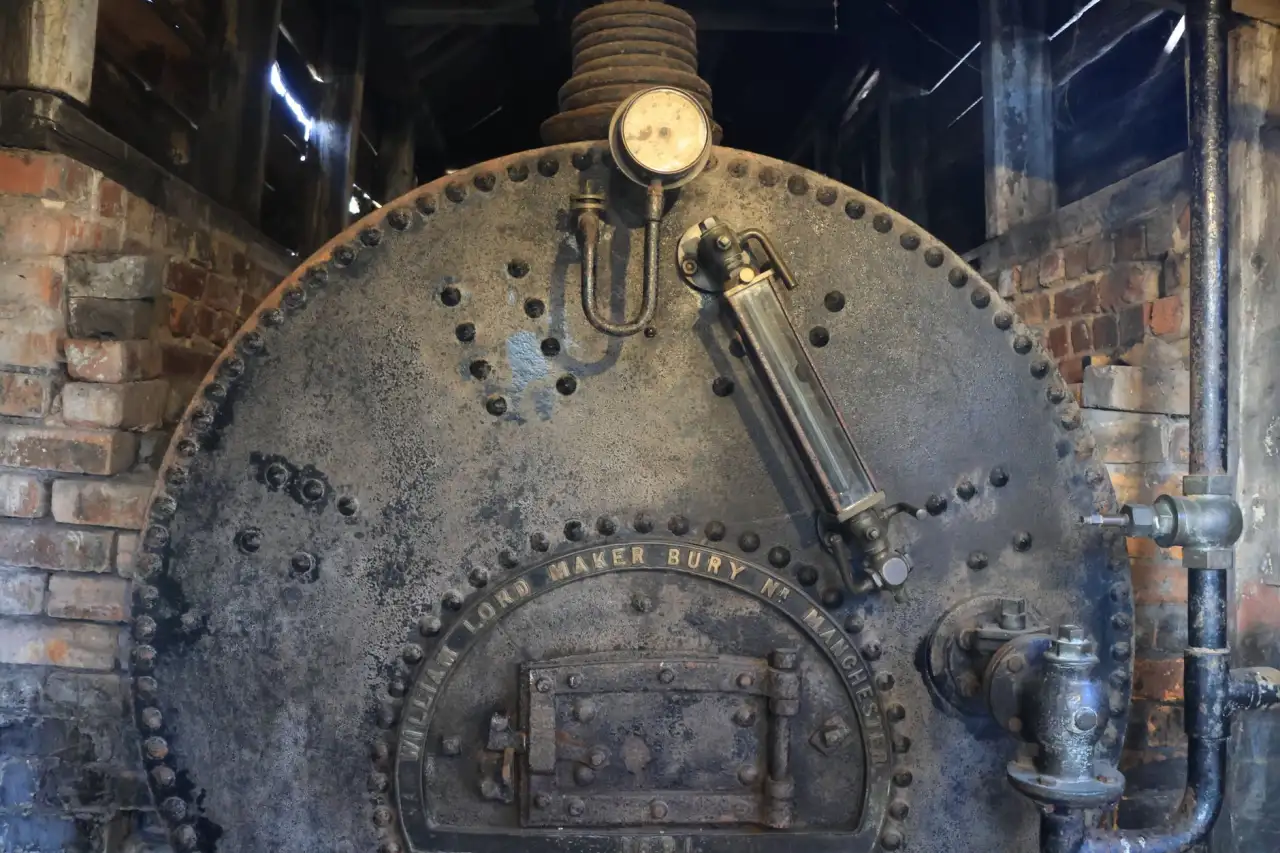
以固定层间歇气化炉为例,吹风阶段产生的高温烟气(约550~650℃)经燃烧室后进入废热锅炉,产出0.6~1.0MPa饱和蒸汽供气化剂或生活使用。上行煤气则通过旋风除尘后进入列管式换热器,将软水加热至150℃以上再送除氧器。部分企业将余热回收与脱硫、变换工段耦合,整体热回收率可提升至72%以上。
对于水煤浆和粉煤气化工艺,余热锅炉多采用辐射+对流组合结构。值得注意的是,富氧气化条件下烟气露点升高,换热面需选用ND钢或双相不锈钢以防低温腐蚀。
汽包液位自动控制的工程实践
余热回收系统的核心控制回路是汽包液位三冲量调节。液位过高会淹没换热管、降低传热效率;过低则易造成水循环停滞甚至爆管。典型方案如下:
- 主调量:汽包液位(差压变送器,量程±300mm)
- 前馈量:蒸汽流量(涡街流量计)
- 反馈量:给水流量(电磁流量计)
控制策略上,采用PID+前馈补偿,将液位稳定在设定值±15mm以内。自动控制系统还需联锁给水泵变频器,避免频繁启停。某18万吨/年合成氨装置改造后,废热锅炉非计划停炉次数由每年4次降至0.5次。
常见问题与排查要点
- 假液位:汽包内汽水共腾或平衡容器泄漏,应定期排污并校验差压变送器。
- 换热管积灰:型煤或高灰分煤种易在管壁沉积,需设置声波吹灰器或定期激波吹灰。
- 给水调节阀震荡:多因阀门流量特性选型不当,建议改用等百分比特性并加装节流限速。
此外,炉箅损坏或风机风量波动会直接干扰余热回收系统的热平衡,操作中应关注造气炉出口温度与废锅入口温度的联动趋势。
从空分到液化,造气岛的热量回收仍有优化空间。建议企业结合造气网的技术案例库,对现有装置进行热平衡测试,优先改造液位控制回路与吹灰系统,往往能以较低投入获得可观的蒸汽收益。