型煤制气工艺中自动控制系统的应用案例与运行经验分享
在型煤制气生产中,自动控制系统的介入深度直接决定了炉况稳定性与综合能耗。以一台Φ3.2m固定层煤气发生炉为例,配套型煤后,料层阻力波动加大,人工调节滞后往往导致炉温忽高忽低,煤气中CO₂含量波动超过3个百分点。引入DCS自动控制后,这一数值可压缩至1%以内。
关键控制回路与硬件配置
型煤制气的自动控制核心在于三个回路:**入炉蒸汽流量与温度串级控制**、**炉箅转速与灰层厚度联动**、**出口煤气成分前馈调节**。其中炉箅转速控制尤为关键——型煤热稳定性差,灰层过厚易结渣,过薄则跑炭。通过在线灰层检测(通常采用炉底压差+热电偶阵列),PLC每30秒修正一次炉箅转速,较手动调节节煤约5%-8%。
配套设备方面,风机变频器需与入炉风量做前馈解耦,避免与蒸汽调节产生耦合振荡;除尘系统后的煤气分析仪(CO、CO₂、CH₄)信号作为反馈量,滞后时间约90秒,需在DCS中设置纯滞后补偿。
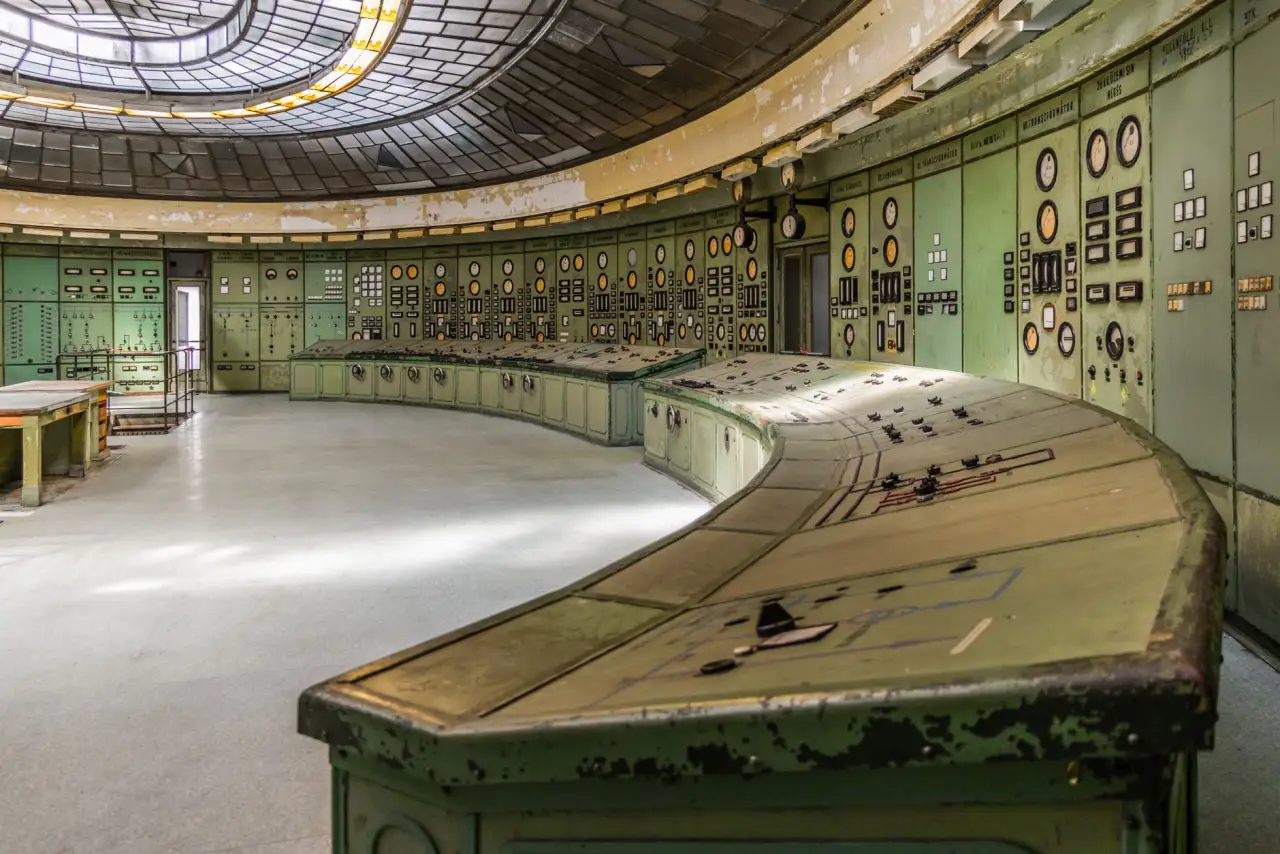
典型应用案例:河南某20台炉型煤改造项目
该厂原使用无烟块煤,改型煤后初期频繁出现“风洞”与“结疤”。自动控制方案采用以下策略:
- 富氧气化模式下,氧含量每提升1%,蒸汽/氧气比自动下调0.15,维持炉温在1250±30℃
- 余热回收系统与夹套锅炉液位做三冲量控制,避免虚假液位导致汽水共腾
- 每台炉独立配置自动控制子站,通过造气网推荐的OPC UA协议与全厂MES对接
运行6个月后,单炉产气量提升12%,灰渣含碳量从18%降至9.5%。
运行经验与避坑要点
型煤自动控制最怕“假信号”。例如炉箅转速反馈若采用普通接近开关,在粉尘环境下易丢脉冲,导致实际转速仅为设定值的60%。建议改用磁编码器。另外,水煤浆与粉煤气化的自动控制逻辑不能直接移植到固定层型煤炉——前者以流量跟随为主,后者必须处理料层透气性时变问题。
关于空分与液化环节的协同,若厂内同时有富氧气化与液化装置,建议将空分氧气纯度信号引入型煤炉控制,纯度低于99.6%时自动增加放空量,避免氮气累积降低煤气热值。造气网技术团队在实际调试中发现,引入该逻辑后,合成氨系统新鲜气中惰性气体含量下降约0.8个百分点。
自动控制不是万能钥匙。型煤质量波动(如冷压强度低于400N/球)会直接破坏控制模型,此时需人工介入调整蒸汽用量。建议每班做一次型煤强度抽检,数据录入DCS作为前馈变量。这套方法已在多个煤气化技术改造项目中验证,投资回收期普遍在8-14个月。