煤气化装置余热回收系统设计要点与节能效益评估
在煤化工企业的实际运行中,煤气化装置的余热回收系统往往被视为"辅助单元",但其运行状况直接决定了全厂能耗水平。以一台日处理煤量2000吨的水煤浆气化炉为例,激冷流程与废锅流程的蒸汽回收量差异可达15-20 t/h,折合标准煤每年超过1.5万吨。不少企业反映,余热回收系统投用后蒸汽产量不达标、换热面频繁泄漏,根源往往在设计阶段就已埋下。
余热回收效率偏低,问题出在哪?
造成余热回收效果不佳的原因是多维度的。从工艺路线看,固定层造气炉的余热主要来自吹风气和上行煤气显热,温度波动大、含尘量高;而粉煤气化或富氧气化的高温合成气则具有压力高、腐蚀性强的特点。不同煤气化技术路径下,余热回收的难点截然不同。
从设备层面分析,换热面布置不合理、积灰导致传热恶化、除尘不彻底造成磨损,都是常见问题。尤其在水煤浆气化流程中,激冷环与废热锅炉的匹配设计若未充分考虑负荷波动,极易出现偏流和局部超温。
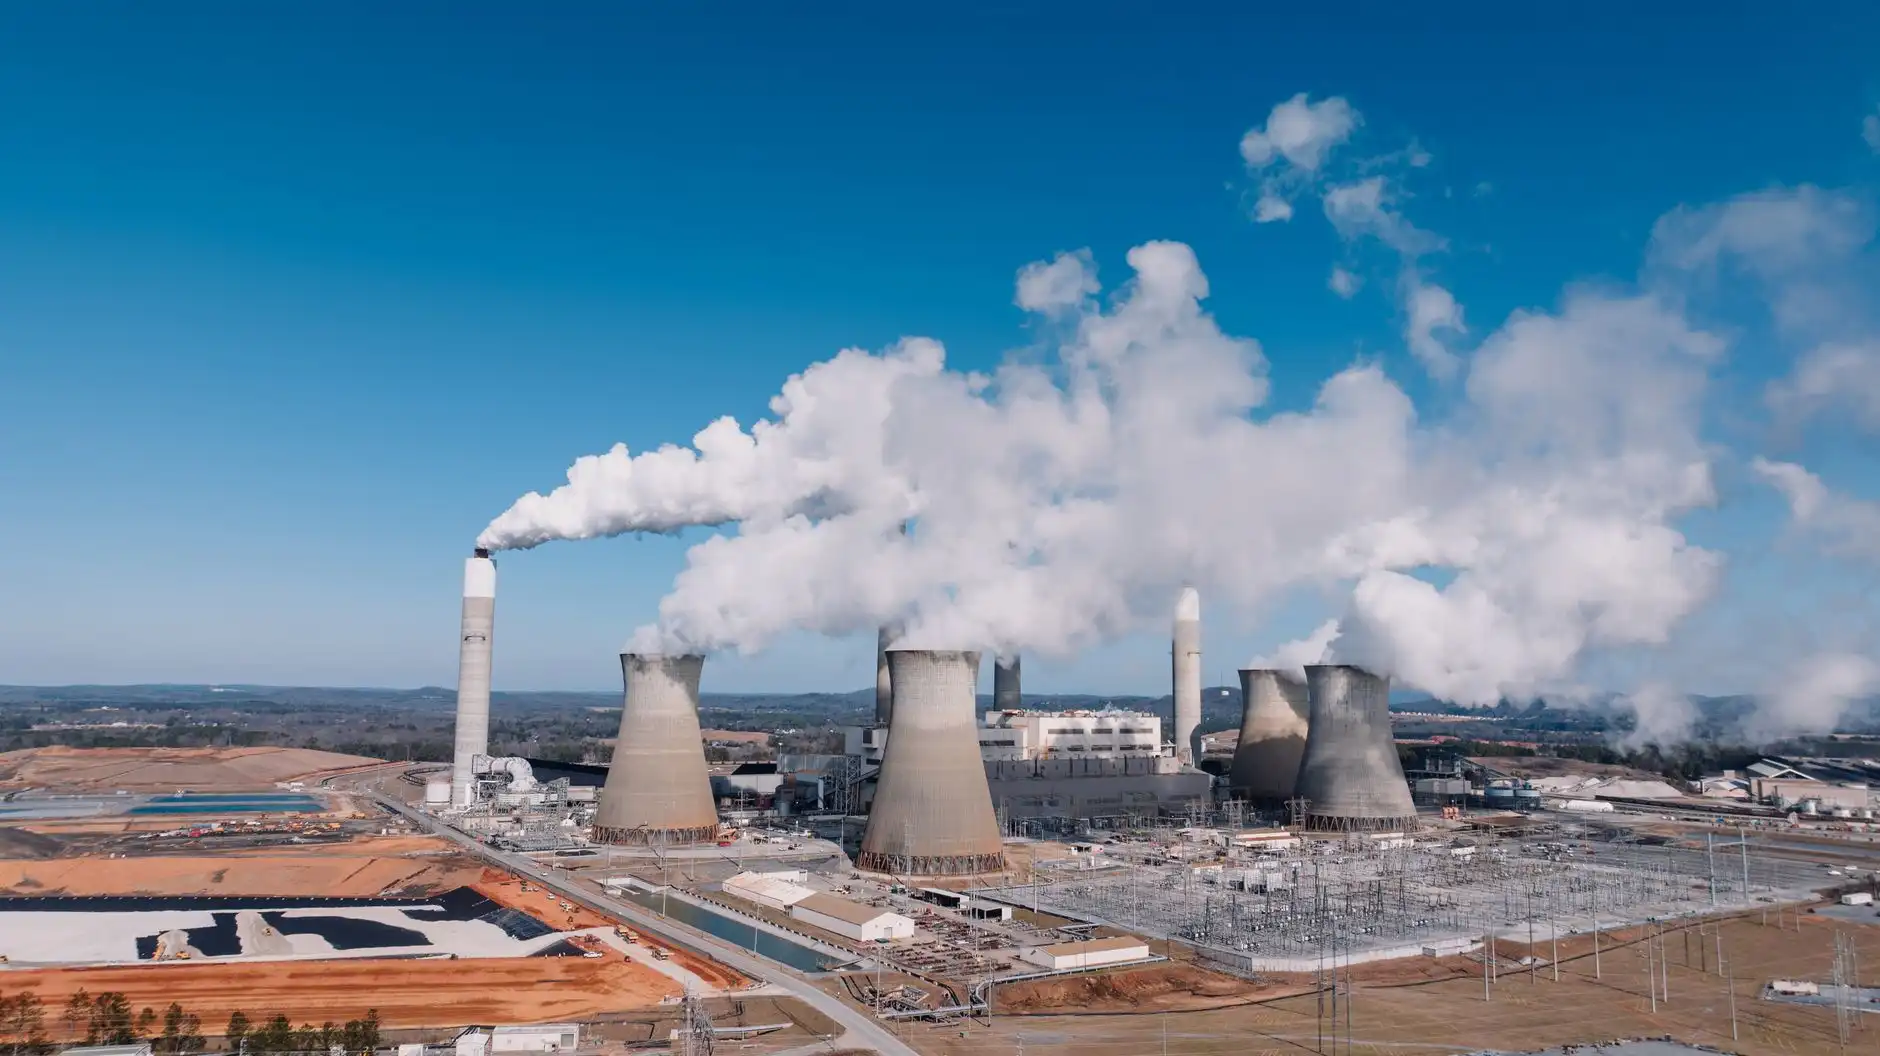
关键设计要点解析
针对上述问题,余热回收系统设计需把握几个核心环节:
- 热力参数匹配:根据气化炉出口煤气温度、流量及组分,合理确定废热锅炉的蒸发量和蒸汽参数,避免"大马拉小车"或超负荷运行。
- 防积灰与防腐设计:采用合理的烟气流速(一般8-12 m/s),设置吹灰器或振打装置;对含硫高的工况,换热管材质应选用耐蚀合金。
- 系统集成优化:将余热回收与空分、液化等单元的用能需求统筹考虑,实现能量梯级利用。
- 自动控制策略:通过自动控制系统实时调节汽包液位、蒸汽压力和排污量,确保系统稳定运行。
值得注意的是,型煤或炉箅结构的差异也会影响余热回收效果。固定层炉的吹风气温度通常在200-300℃,而粉煤气化废锅入口温度可达900℃以上,设计思路完全不同。风机选型同样关键,风量风压的偏差会直接影响烟气侧换热效率。
节能效益如何量化评估?
节能效益评估应从三个维度展开。直接效益方面,以产蒸汽量为核心指标,结合蒸汽单价计算年收益;间接效益方面,考虑因余热回收减少的冷却水消耗和除尘系统负荷;环境效益方面,每回收1吨蒸汽约减少0.1吨标煤消耗,对应CO₂减排约0.26吨。
建议企业在设计阶段就引入全生命周期成本分析,将投资、运行维护和节能收益纳入统一评价体系。同时,可参考造气网行业知识库中的典型案例数据,对比同类装置的运行指标,优化自身设计方案。
余热回收不是简单的"加个换热器",而是涉及热力学、材料学和自动控制的系统工程。建议企业组建跨专业团队,从煤气化装置整体用能角度出发,制定科学的余热回收方案,必要时借助造气网等平台获取技术支持和行业对标数据。