煤化工企业余热回收系统设计:液位控制与自动控制方案集成实践
在煤气化装置的运行成本中,余热回收系统的效率直接影响全厂能耗水平。无论是固定层造气炉、水煤浆气化炉还是粉煤气化装置,高温粗合成气携带的显热通常占输入总热量的15%~25%,这部分热量若不能有效回收,不仅浪费能源,还会加重后续除尘与液化单元的负荷。造气网在服务多家煤化工企业的过程中发现,余热回收系统的失效往往并非换热器本身问题,而是液位控制与自动控制方案集成度不足所致。
液位控制:余热回收的隐秘痛点
余热回收系统中,汽包液位与换热器冷凝液位是关键控制参数。液位过高会导致蒸汽带水,降低换热效率并引发管道水击;液位过低则可能造成换热管干烧,缩短设备寿命。在富氧气化工艺中,由于气体温度更高、波动更频繁,液位控制的难度进一步加大。传统单回路PID控制往往响应滞后,尤其在造气炉切换、风机负荷调整等工况突变时,液位偏差可能超过±50mm,远超安全范围。
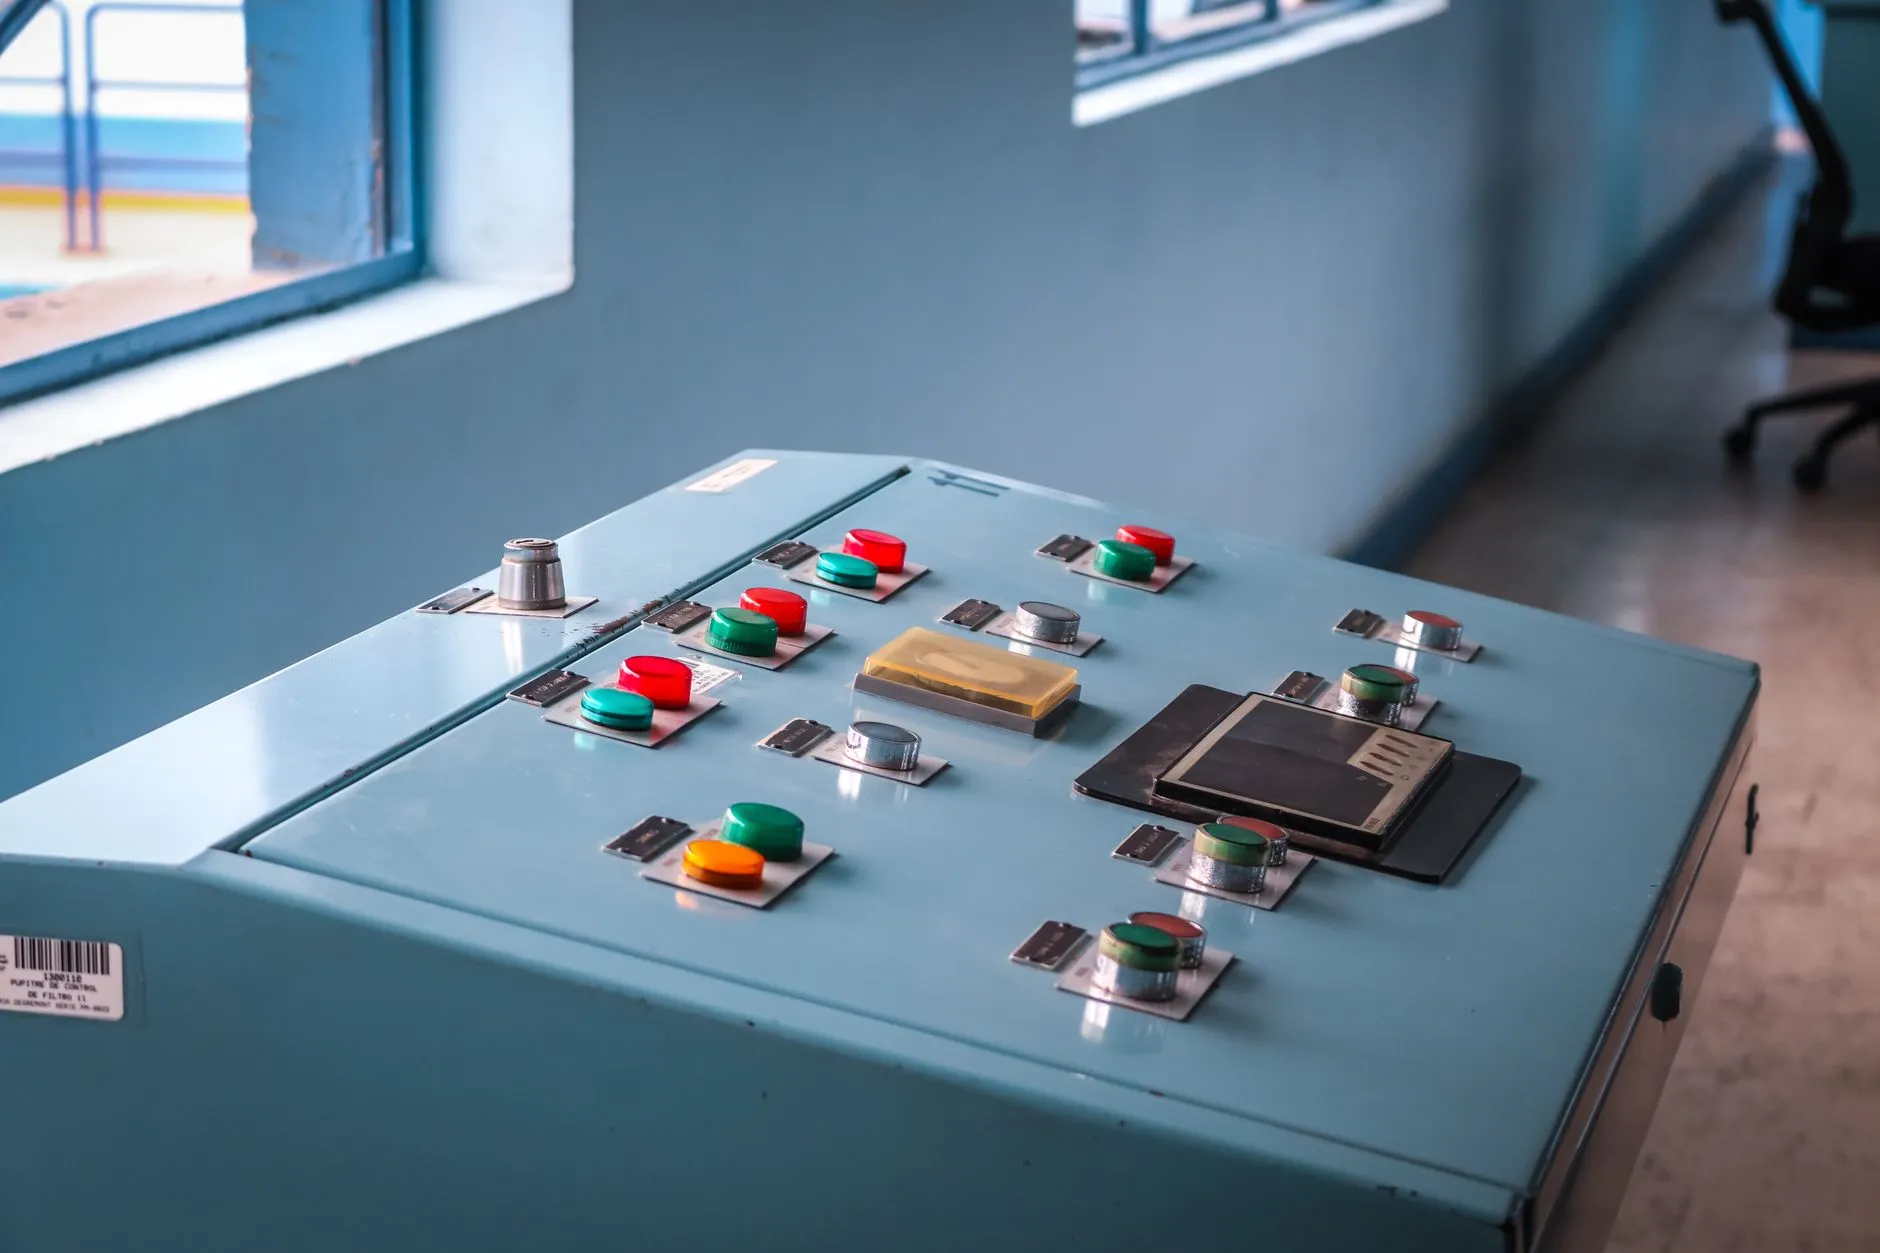
自动控制方案的集成思路
针对上述问题,建议采用三冲量液位控制结合前馈补偿的策略。具体而言:
- 汽包液位三冲量控制:引入蒸汽流量与给水流量信号,提前感知负荷变化,将液位波动控制在±15mm以内。
- 换热器冷凝液位分程控制:根据液位高低自动切换调节阀与旁路阀,避免单一阀门在小开度下震荡。
- 与DCS/PLC系统深度集成:将余热回收系统的控制逻辑嵌入全厂自动控制网络,实现与空分、除尘、液化单元的联动。
某固定层造气炉改造项目采用上述方案后,吨氨蒸汽消耗下降约0.12t,余热回收率提升8%以上。型煤生产线配套的余热锅炉同样受益,炉箅出口烟气温度波动对液位的影响被前馈环节有效抑制。
实践建议与趋势展望
对于正在运行或拟建的煤化工项目,造气网建议从三个层面推进:其一,在余热回收系统设计阶段就明确液位控制精度指标,而非事后补救;其二,优先选择具备自动整定与自适应功能的控制器,减少人工干预;其三,将余热回收数据接入厂级能源管理平台,利用历史趋势优化控制参数。
随着粉煤气化与液化装置向大型化发展,余热回收系统的自动控制将不再局限于液位单参数,而是向多变量预测控制演进。造气网将持续跟踪煤气化技术前沿,为行业提供可落地的余热回收与自动控制集成方案。