型煤制气过程中自动控制系统的应用与液位监测案例分析
在型煤制气生产线上,造气工段的稳定性往往决定了整条产线的经济性。不少企业遇到过这样的困境:炉况突然波动,蒸汽与空气配比失调,煤气中CO₂含量飙升,而操作工发现时已经迟了十几分钟。这背后反映的,正是型煤制气过程中自动控制系统的响应能力与液位监测的精度问题。
型煤制气的控制难点在哪里
与水煤浆和粉煤气化不同,固定层型煤制气的气化剂分布、料层阻力、灰渣行为都更复杂。型煤本身强度有限,在炉内易碎,导致料层透气性变化频繁,炉箅转速与风机风量的匹配必须实时调整。同时,夹套锅炉液位、洗气塔液位、废热锅炉汽包液位等关键参数,一旦控制滞后,轻则影响余热回收效率,重则触发联锁停车。
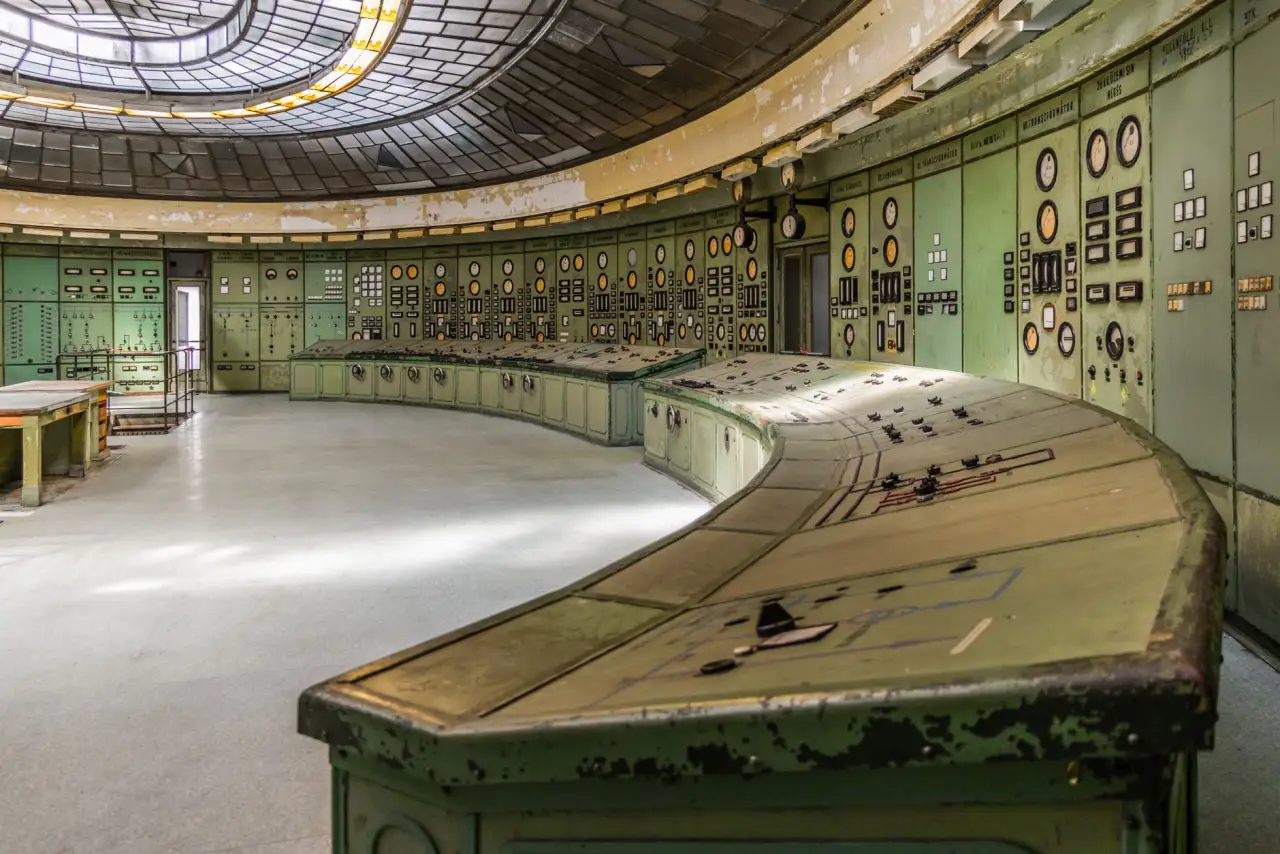
自动控制系统在造气环节的核心应用
当前主流的型煤制气DCS控制方案,通常围绕以下几个回路展开:
- 气化剂配比控制:根据炉出口煤气温度与CO₂含量,自动调节蒸汽/空气比例,避免超温或结渣。
- 炉箅转速与排灰联动:通过料层压差信号反馈,动态修正炉箅转速,保证灰渣排出与料层稳定。
- 液位三冲量控制:汽包液位结合蒸汽流量、给水流量做前馈补偿,抑制虚假液位。
- 安全联锁:风机停机、空分氧含量异常、除尘系统压差过高等条件下自动切断氧气或蒸汽。
这些回路的投用率直接关系到煤气化技术的整体水平。以某型煤厂为例,投用自动控制后,煤气中有效成分(CO+H₂)波动幅度从±3.5%收窄到±1.2%,吨氨煤耗下降约4%。
液位监测案例分析:夹套锅炉虚假液位
华北某厂曾出现夹套锅炉液位频繁报警,操作工手动补水后蒸汽产量反而下降。排查发现,液位计取压管伴热不足,冷凝水积聚造成假液位。改造方案是在取压管增加电伴热并优化DCS滤波时间,同时将单冲量控制升级为三冲量控制。改造后,液位波动从±50mm降至±15mm,夹套蒸汽并网率提高约8%。这个案例说明,自动控制的可靠性不只取决于算法,还依赖取压管路、变送器安装等细节。
实践中的优化方向
对于正在运行型煤制气的企业,可以从三个层面入手:
- 信号层:检查液位、压差、温度变送器的安装位置与伴热,避免虚假信号。
- 控制层:将液位单回路改为三冲量,气化剂配比引入CO₂在线分析反馈。
- 执行层:定期校验炉箅变频器、风机导叶执行机构,确保指令与动作一致。
随着富氧气化和液化下游对煤气品质要求提高,型煤制气的自动控制正从稳定控制向优化控制演进。造气网在近期技术交流中发现,多家企业开始尝试将炉况软测量与APC先进控制结合,进一步降低比氧耗与比煤耗。对于除尘、空分等配套单元,控制系统的协同优化同样不可忽视。